







UHT 処理牛乳のしくみ: 農場から店頭に並ぶまで
UHT 処理牛乳は、常時冷蔵せずに新鮮な味わいの乳製品を楽しむ実用的な方法です。{0}この方法では、短時間の強力な熱処理を使用して有害な細菌を除去し、牛乳を最長 9 か月間、安全で風味豊かな状態で保存できます。 UHT は超高温の略で、世界中の食料品店で見られる生乳を安定した製品に変えるプロセスです。{3}この記事では、乳脂肪管理、均質化、超熱処理などの重要な段階に焦点を当て、農場から小売店の陳列に至るまでの UHT 処理乳の完全な経路を追跡します。
このガイドは、数十年にわたる乳業業界の実践に基づいており、国際乳製品連盟 (IDF) や FDA などの組織による世界基準を満たす実証済みの技術に重点を置いています。明確な説明と信頼できる情報源を通じて信頼を築き、各ステップが品質にどのように貢献するかを示します。このフローは、生乳の収集から始まり、乳脂肪のバランスをとり、均一な食感を実現する均質化乳の作成、無菌化のための超熱処理の適用、充填剤や清澄機などのサポート機器の使用へと進みます。この論理的な順序により、科学的な正確さと効率が保証されます。これは、現代のプラントが無駄を最小限に抑え、安全性を最大限に高めるためにどのように動作するかによく似ています。
研究では、UHT 加工乳の価値が強調されています。UHT 加工乳はほとんどの栄養素を保持しながら、使いやすさを拡張することで食品廃棄物を削減します (Valdivieso-Uribe et al., 2019)。日常の消費者や食品科学に興味のある人にとって、この旅を理解することで、すべてのカートンの背後にある伝統とテクノロジーのバランスが明らかになります。以下のセクションでは、主要な概念を示す表とリストを使用して牛乳の流れをたどります。

農場の基礎: 生乳の収集
このプロセスは酪農場で始まり、牛がすべての食料の基礎を生産します。UHT加工乳。通常、牛群にはホルスタインなどの品種が含まれており、1 日 2 回の搾乳で 1 頭あたり毎日 20-30 リットルの搾乳が行われます。生乳は主に水分 (87%) で構成され、残りは乳脂肪 (3 ~ 5%)、タンパク質、乳糖、ミネラルで構成されています。浮遊小球の形をした乳脂肪はクリーミーさをもたらしますが、後で分離しないように慎重に取り扱う必要があります。
ミルクマシンファームコレクションの中核を形成します。これらの自動システムは真空カップを乳房に取り付け、穏やかな脈動で牛乳を冷却ラインに引き込み、損傷や汚染を防ぎます。標準的なセッションは牛 1 頭につき 5-8 分間続き、使用の合間に機械が消毒され、連鎖球菌などの細菌をブロックします。冷却されたバルクタンクは牛乳を 4 度に保ち、短期保存中の微生物の増殖を遅らせます。
乳脂肪に早期に注意を払うことが調子を決めます。農場では多くの場合、基本的な分離機-5,000 RPM で回転する遠心分離乳機-を使用して余分なクリームを取り除き、全乳、低脂肪、またはスキム UHT 加工乳のオプション用の流れを作成します。{6}このステップは自然の変動を考慮したものです。牧草で育てられた牛では乳脂肪が 0.4% 増加しますが、穀物飼料では乳脂肪が 3.2% 程度で安定します。
農場プロトコルにより、最初から品質が保証されます。 USDAガイドラインに沿って、毎日の検査で体細胞(1mlあたり20万個未満)と抗生物質の有無がチェックされます。清潔な寝具と搾乳前の乳首の浸漬により、リスクがさらに軽減されます。-
農場の効率性を強調するには、最新の搾乳機の次の利点を考慮してください。
- スピードとボリューム: 1 時間あたり 100 頭の牛を処理し、手動の方法よりも生産量が 25% 増加します。
- 衛生強化: IDF 研究によると、初期の細菌負荷を 85% 削減します。
- 脂肪の一貫性:正確なスキミングを可能にし、ばらつきを半分にカットします。
これらの実践により、信頼性の高い生の供給が生み出され、保存が優先される輸送にスムーズに移行します。

輸送および到着検査: 完全性の維持
生乳は鮮度を保つため、農場から工場まで 2 ~ 4 時間以内に移動します。 20,000 ~ 50,000 リットルを積載できる断熱タンカーは、乳脂肪球を損傷する可能性のある過度の動きを防ぐ冷却ユニットと内部バッフルによって 4 度を維持します。
到着後、詳細な検査が行われます。サンプルは、温度、pH (理想的には 6.6-6.8)、および屈折計を使用した予備的な乳脂肪含有量の迅速検査を受けます。 3% 未満の乳脂肪や大腸菌群の増加など、基準に満たない負荷は農場に戻され、責任が課せられます。
この段階では、農場での収集から植物への侵入までを接続します。タンカーの撹拌機は牛乳を均一に保ち、GPS 対応のログでルートとコンプライアンスを追跡します。{1}このような措置により、汚染物質への曝露が最小限に抑えられ、脂肪の標準化に備えた牛乳が確実に到着します。
業界データによると、これらのチェックにより問題の 95% が早期に発見され、均質化や熱処理における下流の問題が防止されます。
-前処理の基本: ミルクのバランスと滑らかさ
工場では、生乳が前処理に入り、均一性を実現します。これは、UHT 処理乳の重要な基盤です。{0}}最初の濾過では、振動スクリーンとマイクロフィルターを通して沈殿物のような粒子を除去し、よりきれいな液体を生成します。
続いて標準化が行われ、乳脂肪を目標レベル(全乳の場合は 3.25%、脱脂粉乳の場合は 0.5%)に調整します。遠心分離機は農場ユニットに似ていますが、より大型で、スキムミルクからクリームを分離し、流量センサーによって制御される自動バルブを介して再結合します。これにより季節変動が平準化され、後の段階で一貫した構成が保証されます。
穏やかな低温殺菌ステップにより、ミルクが 72 度で 15 秒間加熱され、構造を変えることなく初期の細菌が減少します。ここから均質化に移り、均質化乳が製造されます。
ホモジナイザーは、牛乳を 150 ~ 250 バールの圧力で狭いバルブに押し込み、乳脂肪球を 2 ミクロン未満のサイズに粉砕します。この分散によりクリーミングが防止され、その後の熱に耐える安定したエマルションが生成されます。
均質化された牛乳は、加熱中の脂肪の付着を最小限に抑えることで超熱処理を直接サポートし、装置の汚れを 20% 削減します。脱気装置は、酸化を促進し、乳脂肪の安定性に影響を与える溶存酸素を抽出することでこれを補います。

密度や粘度のチェックなどのインライン モニタリングにより、リアルタイムの調整が可能になります。{0}}その結果、滑らかでバランスのとれたベースが滅菌の準備が整います。
わかりやすくするために、生乳と均質化乳の特性を比較した表を次に示します。
|
財産 |
生乳 |
均質化牛乳 |
|
脂肪球のサイズ |
3~8ミクロン(剥離しやすい) |
<2 microns (stable dispersion) |
|
安定ポスト-ストレージ |
24時間でクリーム層が形成される |
何週間も別居なし |
|
耐熱性 |
UHT では汚れのリスクが高い |
表面の蓄積が 15 ~ 20% 減少 |
|
感覚の質 |
可変テクスチャー |
均一なクリーミーさ |
この-前処理チェーン-の純度の濾過、バランスの標準化、質感の均質化-により、安全で魅力的な UHT 加工乳を目指して段階的に構築されます (Burton、1988)。
中心ステップ: 超熱処理の適用
ウルトラヒートトリートメントミルク牛乳は 2 ~ 5 秒間で 135-150 度に達するコアの UHT プロセスから出てきます。このフラッシュ法は耐熱性の胞子を破壊し、長時間調理することなく商業的な無菌性を達成します。
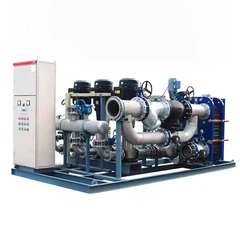
UHT システムにはマルチチューブ熱交換器が含まれています。牛乳は 75-80 度に予熱され、蒸気-ジャケット付きチューブを介して高温ゾーンに入り、間接的に移送されます。容積式ポンプは、1 時間あたり 15,000 ~ 40,000 リットルの安定した流量を維持し、均質化された脂肪が再凝集する可能性のある乱流を防ぎます。
続いて真空チャンバー内で急速冷却し、揮発性化合物を除去しながら温度を20〜25度に下げ、よりフレッシュな味わいを実現します。短時間の暴露によりビタミンとタンパク質の 90% が保存され、風味に影響を与えるメイラードの褐変は最小限に抑えられます。
ここでは均質化された牛乳が不可欠であることがわかります。{0}その細かい乳脂肪粒子は焦げに強く、よりきれいに使用でき、メンテナンスの頻度が減ります。ギア ポンプは正確な供給を保証し、前処理のスムーズさにつながります。-
処理後の超加熱処理牛乳検査では、ホスファターゼ陰性の結果が示され、酵素の不活化が確認されています。{0}{1}このステップにより、UHT 加工乳の保存期間が大幅に延長されます。
裏付けとなる証拠には、以下に挙げる運用特典が含まれます。
- 微生物の減少: クロストリジウム胞子の 5 ~ 6 log の死滅を達成します。
- 栄養保持:カルシウムとリボフラビンを85-95%維持します。
- 効率の向上: 短いサイクルにより、バッチ方式と比較してエネルギー使用量を 30% 削減します。
- フレーバーコントロール: バキュームフラッシュにより、オフ-ノートの 70% が削除されます。
標準的な参考文献に記載されているように、このプロセスにより、拡張ストレージ上の物理的な安定性が確保されます (Wikipedia、2024)。自然に無菌処理に移行し、得られた無菌性を維持します。統合された機器: プロセスチェーンの拡張

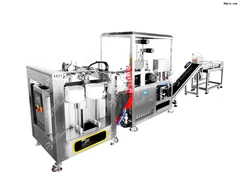
サポート機器は、UHT 処理乳の完全性を強化し、各コンポーネントは前段階で構築されます。クラス 100 のクリーンルームで稼働する無菌充填機は、冷却された超熱処理ミルクを受け取り、最終的な微生物制御のために過酸化水素蒸気を使用して事前滅菌済みの容器にそれを分配します。- -高速ユニットは、シールの欠陥を検出するビジョン システムを備え、毎分 300 ~ 600 個のパッケージを処理します。
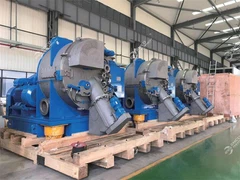
次に、遠心分離機で製品を研磨し、10,000 RPM で回転させ、加熱中に形成されたタンパク質の凝集物を除去します。これにより視覚的な透明性が向上し、均質化された牛乳が均一に分散され、高級感のある外観が得られます。
熱回収交換器は、UHT 冷却からの廃熱を回収して、入ってくる生乳を予熱し、エネルギー効率を 25-35% 向上させます。ライン全体の容積式ポンプ-スクリューまたはローブ タイプ-は、せん断損傷を与えることなく均質化後の粘性流を処理します。
ラベル付けおよびコーディングステーションでは、バッチ番号や栄養成分などの詳細が適用され、農場の搾乳機までの完全なトレーサビリティが可能になります。ロボットパレタイザーは完成したケースを積み上げ、手作業によるミスなく配送の準備をします。
これらのツールは、まとまった拡張機能を形成します。
- 無菌充填剤: UHT 無菌性を維持します。入力品質は急速冷却に依存します。
- 清澄剤: 熱後の透明度を調整します-。均質化された脂肪を活用して残留物を最小限に抑えます。
- 熱交換器: エネルギーを最適化します。予熱の標準化を全体的なフローに結び付けます。-
- パレタイザー: 出力を合理化します。バランスの取れた乳脂肪パックを安全に取り扱うことができます。
Codex Alimentarius の基準では、このような統合が義務付けられており、汚染リスクは 10,000 個に 1 個未満に低減されます。この機器ネットワークは、小規模プラントから世界規模の事業まで、プロセスを確実に拡張します。
包装と流通: 消費者に届ける
UHT 処理牛乳の利点をパッケージにシールします。ポリエチレンとアルミニウムを使用した多層紙パック--板紙-が光と酸素を遮断し、乳脂肪を腐敗から守ります。フォーム-充填-シール機は、無菌条件下でユニットを作成、充填、密閉し、1.5 ~ 2 bar の圧力でキャップの完全性をテストします。
配送では常温トラックを使用し、製品の安定性に合わせて 15{3}} 度で保管します。倉庫では、工場から店舗までロットを追跡する RFID タグを使用した先入れ先出し (FIFO) ローテーションが採用されています。-購入まで品質を維持するため、小売店は直射日光を避けた中央通路に配置されます。
この最後のリンクは上流の均一性に依存します。標準化された乳脂肪により正確な充填が保証され、超熱処理ミルクの無菌性は輸送の振動に耐えます。パルマラットなどのブランドのサプライチェーンと同様、世界的なサプライチェーンでは、年間数十億リットルが輸送され、腐敗率は 0.5% 未満です。
効率的な物流により、冷蔵生乳ルートと比較して排出量が 20% 削減され、持続可能な慣行に沿ったものになります。
品質管理と利点: システムの検証
UHT 加工乳は厳格な品質保証によって支えられています。危険分析重要管理点 (HACCP) 計画では、自動サンプラーが 30 分ごとに総プレート数 (10 CFU/ml 未満) と胞子生存率の検査を行い、各段階でのリスクを特定します。
インキュベーションチャレンジでは、サンプルを密封して 30 度で 15 日間保持します。腫れがなければ無菌であることが確認されます。訓練を受けたパネルによる官能評価により、味と色が評価され、5 段階評価で 4.0 以上のスコアが目標となります。
このミルクの種類の比較表に示されているように、利点は安全性を超えて広がります。
|
ミルクの種類 |
賞味期限(未開封) |
要冷蔵 |
主要な栄養素の保持 |
環境影響(1リットルあたり) |
|
低温殺菌された新鮮な |
7~21日 |
はい |
95-100% |
高 (冷却/輸送) |
|
UHT処理 |
6~9ヶ月 |
いいえ |
85-95% |
低 (常温配送) |
|
粉末状 |
1~2年 |
いいえ |
70-80% |
中(乾燥エネルギー) |
UHT は利便性と廃棄物の削減に優れており、研究によると家庭廃棄物が 40% 少ないことが示されています (Valdivieso-Uribe et al., 2019)。その他の利点は次のとおりです。
- 経済的な節約: 小売業者の保管コストを削減し、1 リットルあたり 10 ~ 15% 削減して消費者に渡します。
- グローバルアクセス:コールドチェーンを使わずに遠隔地への配送が可能になります。
- 栄養のエッジ:生乳に匹敵するタンパク質消化率。
- 持続可能性:包装の軽量化によりプラスチックの使用量を削減します。
初期設備投資などの課題は、より高いスループットを通じて迅速な利益をもたらします。
結論: 日常使用のための信頼できる旅
UHT 処理牛乳は思慮深い進歩を遂げます。搾乳機が農場で乳脂肪の豊富な生の液体を収穫し、標準化によってバランスを取り、均質化によって滑らかな食感を生み出し、超熱処理によって安全性が確保され、清澄機や充填剤などの機器が最終製品を保護します。{0}科学と標準に根ざしたこの相互接続システムは、現場から冷蔵庫まで一貫した品質を提供します。